喷砂与表面处理:氧化锆砂怎么选牌号
喷砂介质选错,工件表面就废了。氧化锆砂的价值在"球形 + 硬度高但不尖锐"——能清理氧化皮、去毛刺,又不切入基体、不嵌砂、不返锈。对不锈钢、铝、钛这几类件,这一点比单价重要。
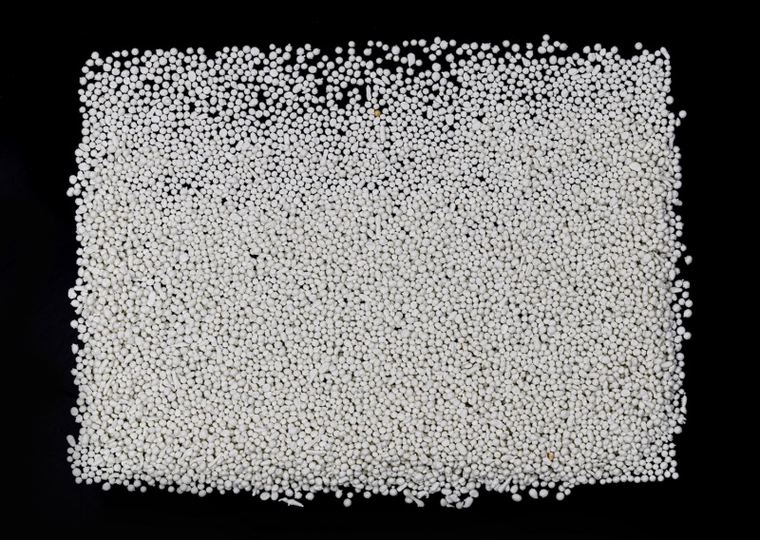
氧化锆砂(也叫陶瓷砂、锆珠)和氧化锆粉是两种东西:前者是熔炼喷吹成球的喷砂介质,后者是陶瓷原料。这个行业用的是前者。
一、牌号与表面效果的对应
| 牌号 | 粒径 | 典型任务 | 建议气压 |
|---|---|---|---|
| B20 / B30 | 600-850μm / 425-600μm | 厚氧化皮、铸件飞边、焊缝清理 | 0.4-0.6MPa |
| B60 | 125-250μm | 通用清理、去毛刺、涂装前处理 | 0.3-0.5MPa |
| B120 | 63-125μm | 精细清理、缎面哑光、精密件 | 0.25-0.4MPa |
| B170 / B205 | 45-90μm / 0-63μm | 高光哑光、防指纹、外观件精饰 | 0.2-0.35MPa |
不确定选哪个时,B60 是稳妥的起点:清理效率与表面质量平衡,绝大多数常规任务够用。
二、为什么不嵌砂、不返锈
棕刚玉、石英砂这类棱角磨料会切入基体,碎粒嵌进表面,铁质成分后续氧化就是返锈点——不锈钢件尤其明显。氧化锆砂是球形,靠撞击而非切削,碎后仍偏圆钝,嵌入风险低;本身不含铁,不会带进铁污染。
这个差别在涂装前处理上很实在:嵌砂的件,涂层下面有颗粒,附着力测试就过不了。
三、循环使用与成本核算
氧化锆砂按循环次数算成本,不是按公斤单价。寿命约为玻璃珠的 15-20 倍,长期用综合成本低——但前提是配旋风分离器定期除碎粒与粉尘,只补不筛会越喷越虚。
粗砂与细砂不要混用,换砂必须清仓。残留粗砂会把缎面打出零星凹点,这批工件基本只能返工。
四、喷丸强化:看覆盖率不是看时间
弹簧、叶片、齿轮这类疲劳敏感件,喷丸强化看两件事:引入的残余压应力是否达标、覆盖率是否够。新砂首次使用建议做 Almen 试片,确定气压-流量-时间的组合。
循环砂要按碎粒比例定期补新砂。覆盖率虚高是常见问题——碎粒多、粒径变小,看着喷满了,实际冲击能量不足。
五、外观件的参数稳定性
手机、笔电外壳做哑光与防指纹,一致性优先级高于效率。固定气压、固定距离、固定走枪路径,三道都要写进作业指导书,否则一批货里会出现色差。
换批次时先打样对比,别直接上产线。哑光件对牌号与批次的差异,肉眼就能看出来。
六、除尘与回收砂的管理
氧化锆砂破碎后产生的细粉量比玻璃珠少,但不是没有。循环系统里粉尘积累会影响能见度与分离效率,除尘器风量要跟喷砂室容积匹配。
含粉尘的回收砂继续使用,会降低冲击能量,表面也会出现雾状不均。定期检测回收砂的粉尘比例,比按固定周期换砂更准。
另外,喷砂室的照明与观察窗清晰度直接影响外观件的判断。哑光件在光线不足时容易漏检,等客户验货才发现色差,返工成本比换一次砂高得多。这两项属于现场管理,跟磨料本身无关,但同样是表面处理成败的一部分。
参考案例
案例|不锈钢件喷砂不损伤基体
某不锈钢制品厂此前用普通石英砂,粉尘大且易嵌入表面,涂装前处理返工率高。改用氧化锆砂 B60 做表面清理:硬度适中不嵌入基体,循环使用次数多,损耗率下降;喷砂气压与距离按我方建议参数执行。
用料:氧化锆砂 B60 · 供货:吨袋 · 行业:不锈钢制品
相关产品
常见问题
和玻璃珠、钢丸怎么比?
玻璃珠轻、寿命短但便宜;钢丸冲击强但带铁污染。氧化锆砂密度与硬度都更高,适合不锈钢、铝、钛这类不能带铁的件。
一公斤能喷多少面积?
取决于设备与回收率。有循环系统时按补砂量核算更准,按公斤单价算会失真。
能做无尘包装吗?
可按项目约定包装方式,需提前说明。
注:各厂工况差异大,相同牌号在不同工艺条件下的表现不完全一致,用料方案以贵司试样验证结果为准。